- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Komponen Moldbase lan Bagian Standar sing Penting kanggo Cetakan Injeksi Presisi?
Precision injeksi ngecor gumantung ing luwih saka growong lan inti. Basis cetakan nyedhiyakake kerangka struktural sing ngemu sistem cetakan bebarengan, dene komponen standar ngontrol keselarasan, gerakan, posisi, lan bagian ejeksi. Yen unsur-unsur kasebut ora cocog utawa digawe kanthi ora akurat, masalah kayata lampu kilat, nyandhang ora rata, dimensi bagean sing ora konsisten, bukaan cetakan sing angel, lan kegagalan alat prematur bisa kedadeyan. Milih tengenMoldbase lan Standard Partkomponen mulane langkah dhasar ing mbangun jamur injeksi dipercaya.
Majelis cetakan sing direkayasa kanthi apik nggabungake bahan piring sing cocog, mesin akurat, sistem panuntun sing bisa dipercaya, komponen ejektor sing dipilih kanthi bener, lan aksesoris sing kompatibel. Konfigurasi sing dibutuhake beda-beda gumantung karo ukuran cetakan, karakteristik resin, tata letak rongga, tekanan injeksi, volume produksi, lan spesifikasi mesin cetakan injeksi.Moldburger Mould Industry Co., Ltd.nyedhiyakake basis cetakan lan komponen cetakan presisi kanggo aplikasi industri, kanthi spesifikasi sing diterbitake kalebu baja P20, baja kelas 1.2311, komponen panuntun SUJ2, lan pin ejektor SKD61. Ngerteni fungsi lan kritéria pilihan saben komponen mbantu desainer cetakan lan tim tuku nggawe keputusan sing luwih ngerti.
Daftar Isi
1. Apa Mould Base Plates Penting kanggo Stabil Injection Mould?
2. Komponen Standar Kontrol Alignment, Gerakan, lan Ejeksi?
3. Kepiye Materi, Toleransi, lan Kualitas Manufaktur kudu Dievaluasi?
5. Pitakonan sing Sering Ditakoni
Piring Dasar Mold Apa sing Penting kanggo Cetakan Injeksi Stabil?
Dasar cetakan minangka struktur pendukung sing nahan rongga, inti, sistem panuntun, mekanisme ejeksi, lan unsur fungsional liyane ing posisi sing dituju. Sajrone ngecor injeksi, perakitan kasebut kena pengaruh clamping, tekanan injeksi, bukaan lan tutup bola-bali, lan owah-owahan termal. Basis kudu njaga stabilitas dimensi ing kahanan operasi kasebut. Malah nalika growong lan inti wis machined kanthi, rigidity plate boten cecek utawa Alignment miskin bisa mengaruhi bagéan pungkasan nyetak.
Susunan piring gumantung saka desain cetakan. Cetakan rong piring konvensional biasane kalebu piring clamping ndhuwur, piring rongga, piring inti, piring dhukungan, blok spacer, piring ejector, lan piring clamping ngisor. Perkakas sing luwih rumit mbutuhake piring utawa sisipan tambahan kanggo nampung slider, lifter, pelari panas, utawa pengaturan ejeksi khusus. Saben piring nduweni peran mekanik sing ditetepake, lan ukurane kudu ditemtokake dening tata letak cetakan tinimbang milih mung kanthi referensi ukuran cetakan nominal.
Piring sing mbentuk rakitan struktural utama?
Komponen ing ngisor iki biasane dianggep nalika nemtokake basis cetakan:
- Top clamping plate:Nyambungake sisih stasioner saka cetakan menyang platen tetep mesin injeksi ngecor. Menehi lumahing soyo tambah kanggo Déwan jamur ndhuwur lan accommodates sprue bushing yen dibutuhake.
- Cavity plate:Ndhukung sisipan rongga utawa ngemot mesin rongga langsung. Flatness, kekandelan, lan rigidity mengaruhi carane terus-terusan sisih growong didhukung sak clamping.
- Plat inti:Nahan sisipan inti utawa fitur pembentuk inti. Sampeyan kudu njaga hubungan sing dirancang karo piring rongga sajrone siklus produksi sing bola-bali.
- Dhukungan piring:Nguatake rakitan sisih inti lan mbantu nolak mlengkung ing tekanan injeksi. Kekandelan lan dhukungan sing dibutuhake gumantung saka area sing digambarake, tata letak rongga, lan beban cetakan sing dikarepake.
- Blok Spacer:Nggawe papan sing dibutuhake kanggo perakitan ejector kanggo lelungan. Ukuran kasebut nemtokake stroke ejeksi sing kasedhiya lan kudu menehi reresik sing cukup kanggo bagean obah.
- Ejector retainer plate lan ejector plate:Tahan lan dorong pin ejector, lengen klambi, lan unsur ejeksi liyane. Gerakane kudu tetep sejajar lan bebas saka gangguan.
- Plat clamping ngisor:Nyambungake sisih obah saka jamur menyang platen obah lan menehi soyo tambah dibutuhake lan antarmuka support.
Piring kasebut bisa digunakake minangka sistem mekanik sing disambungake. Contone, nambah kekandelan saka piring support bisa nambah resistance kanggo deflection, nanging uga mengaruhi dhuwur jamur sakabèhé lan papan mesin kasedhiya. Kajaba iku, ngganti dhuwur blok spacer bisa mengaruhi stroke ejector lan ruangan sing kasedhiya kanggo komponen bali. A review desain Mulane kudu nimbang tumpukan-up lengkap piring, ora nambani saben piring minangka item tuku sawijining.
Apa spesifikasi bahan lan kekerasan sing cocog?
Pilihan material kudu nggambarake panjaluk mekanik sing diselehake ing saben piring. Informasi basis cetakan ProSeries sing diterbitake saka Moldburger Mould Industry Co., Ltd. ngenali baja pra-hardened P20 lan baja kelas 1.2311 minangka pilihan bahan dasar. Kekerasan sing kadhaptar yaiku 28 nganti 32 HRC, kanthi kekuatan tarik 965 nganti 1200 N/mm² lan kekuatan ngasilake minimal 800 N/mm². Nilai kasebut menehi referensi kanggo ngevaluasi konfigurasi ProSeries, nanging para panuku kudu ngonfirmasi sertifikat materi lan spesifikasi sing ditrapake kanggo urutan sing tepat.
| Komponen | Materi sing diterbitake | Diterbitake atose | Kondisi permukaan sing kadhaptar |
| Plat penjepit A lan B | P20 / 1.2311 | 28 kanggo 32 HRC | Lemah lan polesan |
| Plat dukungan S | 1045 baja karbon | 18 kanggo 22 HRC | lemah |
| Perumahan ejector C lan D | P20 / 1.2311 | 28 kanggo 32 HRC | lemah |
| Pandhuan pilar lan bushings | Baja bantalan SUJ2 | 58 kanggo 62 HRC | Hardened lan lemah |
| Pin ejector | Baja perkakas SKD61 / H13 | 48 kanggo 52 HRC | Precision lemah |
Kanggo cetakan umum, P20 asring dipilih amarga menehi keseimbangan praktis saka kemampuan mesin, polishability, lan kinerja mekanik. Perkakas stres sing luwih dhuwur bisa uga mbutuhake kelas baja sing beda utawa susunan dhukungan sing luwih penting. Pilihan materi uga kudu akun kanggo resin ngecor. Plastik sing dikuatake serat kaca, contone, bisa nambah abrasif ing permukaan cetakan lan komponen sing obah. Lingkungan pangolahan korosif utawa sensitif kelembapan bisa uga mbutuhake bahan tahan karat ing wilayah sing dipilih.
Kepiye ukuran cetakan-dasar kudu cocog karo mesin?
Kompatibilitas fisik mung penting karo kualitas materi. Dasar cetakan kudu pas ing dimensi platen mesin lan jarak dasi-bar, dene cincin lokasi, bolongan pemasangan, dhuwur sakabèhé, lan antarmuka ejector kudu cocog karo spesifikasi mesin. Desainer cetakan uga kudu nimbang awan sing kasedhiya, stroke bukaan maksimal, ketebalan cetakan minimal, lan kapasitas clamping mesin.
Matriks ukuran sing diterbitake ProSeries nyedhiyakake limang konfigurasi referensi. Tokoh ing ngisor iki njlèntrèhaké dimensi piring kadhaptar lan dhuwur sakabèhé, ora sawetara ukuran universal kanggo saben basis jamur selaras.
| Ukuran dhasar | A kekandelan piring | Ketebalan plat B | Ketebalan plat S | Dhuwur sakabèhé |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Nalika mriksa kutipan, tim teknik kita kudu nampa gambar cetakan, model mesin, informasi resin, susunan rongga, lan volume produksi sing dikarepake. Rincian kasebut mbantu nemtokake manawa konfigurasi standar cocog utawa apa ketebalan piring, posisi dhukungan, tata letak pendinginan, utawa rincian pemasangan kudu dimodifikasi. Moldburger Mould Industry Co., Ltd. nyedhiyakake opsi basis cetakan kanggo aplikasi cetakan injeksi, lan para panuku kudu ngonfirmasi jadwal gambar lan materi pungkasan sadurunge produksi diwiwiti.
Komponen Standar Kontrol Alignment, Gerakan, lan Ejeksi?
Komponen standar asring luwih cilik tinimbang piring cetakan utama, nanging pengaruhe ing pengulangan cukup gedhe. Dheweke nuntun gerakan bukaan lan nutup, njaga bagian cetakan ing hubungan sing dituju, ngeculake produk sing dicetak, lan nglindhungi majelis obah saka pamindahan sing ora dikarepake. Cetakan bisa duwe dhasar sing kaku lan rongga mesin kanthi akurat nalika isih ngasilake bagean sing ora konsisten yen komponen panuntun utawa ejeksi kasebut salah.
Pamilihan komponen standar kudu diwiwiti kanthi gerakan lan syarat fungsional cetakan. Cetakan rong piring sing gampang bisa nggunakake pilar pandhuan konvensional lan susunan bushing kanthi pin ejector. Cetakan kanthi iga jero, fitur silinder, undercuts, utawa permukaan kosmetik sing alus bisa mbutuhake lengen ejektor, pengangkat, piring nganggo, utawa unsur penuntun lan pengunci tambahan. Jumlah lan susunan komponen kasebut kudu ditemtokake sajrone desain cetakan.
Napa pilar tuntunan lan tuntunan bushing penting?
Pandhuan pilar lan guide bushings ngontrol posisi relatif saka obah lan stasioner jamur halves sak mbukak lan nutup. Tujuane kanggo nuntun perakitan menyang posisi sing bener sadurunge rongga lan inti ketemu. Pandhuan sing akurat mbantu nyuda kontak sing ora rata, nglindhungi permukaan pamisah, lan njaga keselarasan sing bisa diulang sajrone pirang-pirang siklus cetakan.
Sistem pandhuan khas kalebu pilar hardened sing dipasang ing sisih siji cetakan lan bushing sing cocog dipasang ing sisih liyane. Pas antarane loro komponen kudu ngidini gerakan Gamelan nalika matesi muter lateral gedhe banget. Reresik sing gedhe banget bisa ngidini gerakan sing ora dikarepake lan nambah risiko misalignment. Pas sing banget nyenyet bisa nyebabake gesekan, generasi panas, skor, utawa kejang, utamane yen pelumasan ora cukup utawa jamur kena kontaminasi.
Spesifikasi ProSeries sing diterbitake ngenali baja bantalan SUJ2 kanggo pilar tuntunan lan bushing, kanthi kekerasan 58 nganti 62 HRC lan finish hardened lan lemah. Iki minangka referensi materi lan kekerasan sing migunani kanggo konfigurasi sing kadhaptar. Nanging, para panuku uga kudu mriksa diameter pilar nyata, dawa kerja, dawa bushing, kelas pas, kekasaran permukaan, pengaturan pelumasan, lan toleransi dimensi ing gambar komponen.
Sistem guide kudu dirancang watara ukuran lan bobot saka jamur. Cetakan gedhe mbutuhake unsur pandhuan tambahan utawa fitur keselarasan tambahan kanggo ngatur muatan sing ora rata. Ing cetakan kanthi tumindak sisih, desainer uga kudu mesthekake yen pilar pandhuan, pin sudut, slider, lan blok ngunci ora ngganggu sajrone urutan bukaan. Sistem panuntun kudu dipriksa kanggo nyandhang lan kondisi pelumasan sajrone pangopènan cetakan sing dijadwal.
Kepiye pin lan lengen ejektor mengaruhi rilis bagean?
Sistem ejection mbusak komponen nyetak saka inti sawise cooling lan mbukak jamur. Pin ejector biasane digunakake kanggo push menyang wilayah cocok saka bagean, nalika lengen klambi ejector migunani watara panggedhe bentuke silinder utawa pin inti ngendi lumahing kontak lingkungan dibutuhake. Pilihan gumantung saka geometri bagean, kekandelan tembok, sudut konsep, shrinkage materi, lan lokasi tandha ejeksi sing bisa ditampa.
Penempatan pin ejector minangka keputusan desain, ora mung babagan nyebarake pin kanthi merata. Kekuwatan kudu ditrapake ing wilayah sing bisa nahan beban ejeksi tanpa ninggalake tandha, distorsi, utawa pemutihan stres. Tembok tipis lan iga sing sempit bisa uga mbutuhake susunan ejeksi sing beda saka bagean struktural sing kandel. Yen bagean kasebut nyekel inti kanthi kuat, desainer bisa uga kudu nambah area ejeksi sing efektif utawa mbenakake rancangan lan permukaan rampung tinimbang ngandelake sawetara pin sing akeh banget.
Pin ejector kudu lurus, dipasang kanthi bener, lan didhukung kanthi cukup. Dawane sing ora didhukung bisa nambah risiko mlengkung. Dhuwur pin sing salah bisa nggawe tandha saksi utawa rilis sing ora rata, dene keselarasan sing ora apik bisa nyebabake pin kasebut gosok ing bolongane. Lengan ejector mbutuhake perhatian sing padha karo concentricity lan reresik mlaku amarga padha ngoperasikake pin inti lan bisa uga kena beban sisih nalika ejeksi.
Kanggo konfigurasi ProSeries sing diterbitake, bahan pin ejector sing kadhaptar yaiku baja alat SKD61 H13, kanthi kekerasan 48 nganti 52 HRC lan rampung kanthi tliti. Spesifikasi iki kudu dianggep minangka referensi kanggo konfigurasi produk kasebut tinimbang asumsi yen saben pin ejector utawa lengen nganggo bahan sing padha. Para panuku kudu ngonfirmasi diameter, dawa, gaya sirah, geometri tip, kekerasan, lan lapisan khusus utawa perawatan permukaan sing dibutuhake kanggo aplikasi kasebut.
Komponen liyane sing ngrampungake sistem gerakan jamur?
Sawetara komponen tambahan bisa uga dibutuhake kanggo entuk operasi cetakan sing dipercaya. Panggunaan kasebut gumantung marang arsitektur cetakan lan jinis produk cetakan.
- Pin bali:Mbantu mbalekake rakitan ejector menyang posisi asline nalika cetakan ditutup. Dawane lan susunan kontak kudu cocog karo desain piring ejector.
- Springs:Nyedhiyakake pasukan bali utawa gerakan sing dikontrol ing mekanisme sing dipilih. Pilihan musim semi kudu nimbang beban kerja, jangkauan kompresi, umur lemes, suhu operasi, lan papan instalasi sing kasedhiya.
- Lokasi ring:Posisi cetakan relatif marang nozzle mesin injeksi lan lokasi bukaan. Ukurane kudu cocog karo antarmuka mesin lan susunan sprue cetakan.
- Sprue Bushing:Nyedhiyakake dalan entri kanggo plastik molten saka nozzle mesin menyang sistem runner jamur. Radius muncung, dimensi orifice, lan geometri tempat duduk kudu kompatibel.
- Nganggo piring:Nglindhungi lumahing kontak ngusapake ing wilayah kayata slider lan mekanisme jamur obah liyane. Bisa diganti nalika nyandhang tekan tingkat sing ora bisa ditampa, mbantu nglindhungi struktur cetakan sing luwih larang.
- Aksesoris guide:Bisa uga kalebu pandhuan tambahan, mandheg, lan komponen keselarasan kanggo tata letak cetakan tartamtu. Konfigurasi sing tepat kudu ngetutake gambar cetakan sing disetujoni.
- Kunci lan watesan komponen:Ngontrol tahap gerakan jamur sing dipilih utawa nyedhiyakake fungsi posisi ing desain sing mbutuhake.
- Segel lan plug:Ndhukung saluran pendinginan lan syarat sirkuit cairan sing ditemtokake dening desain cetakan. Rating materi lan tekanan kudu cocog karo kahanan operasi.
Ora saben jamur mbutuhake saben komponen ing dhaptar iki. Contone, cetakan dhasar bisa uga ora mbutuhake pengangkat utawa blok ngunci sing kompleks, dene cetakan kanthi potongan sisih bisa gumantung saka slider, pin sudut, lan piring nganggo kanggo ngrampungake urutan gerakane. Dhaptar komponen kudu digawe saka gambar perakitan cetakan lan tagihan bahan, kanthi saben bagean diwenehi fungsi lan nomer referensi sing jelas.
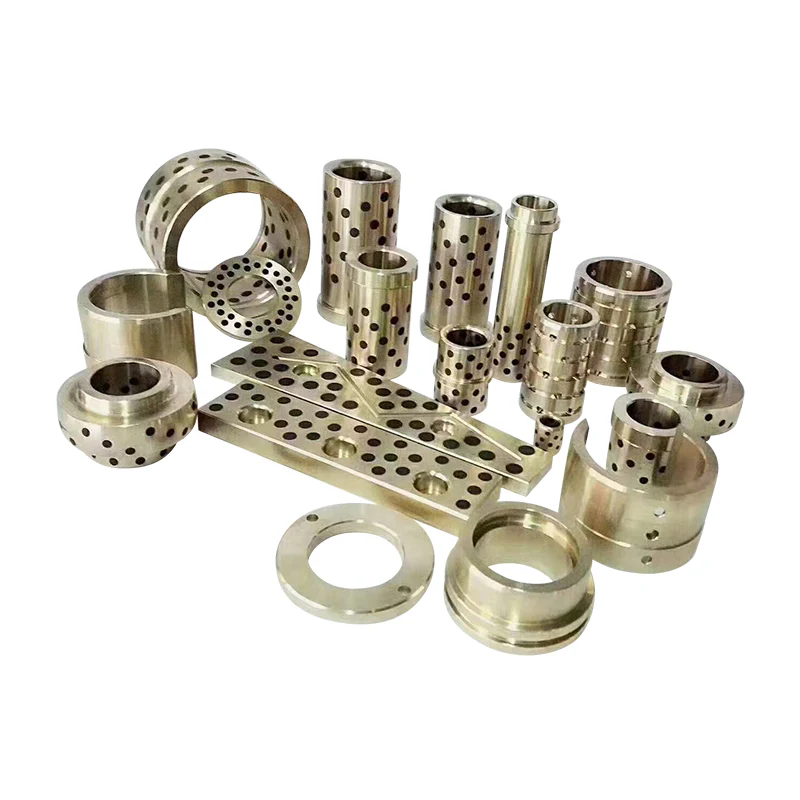
Moldburger Mould Industry Co., Ltd. nampilake pilar pandhuan lan nyandhang piring, panuntun lan aksesoris cetakan liyane, lan pin ejector lan lengen ejector ing antarane kategori komponen cetakan. Nalika njupuk bagean kasebut, spesifikasi tuku kudu ngenali jinis komponen, nomer gambar, materi, kekerasan, dimensi, perawatan permukaan, lan jumlah. Iki nyuda ambiguitas ing antarane komponen sing padha karo visual sing bisa uga duwe syarat fungsional sing beda.
Kepiye Bahan, Toleransi, lan Kualitas Manufaktur kudu Dievaluasi?
Precision ora diadegaké dening jeneng materi utawa dhaftar mesin piyambak. Iki minangka asil saka hubungan sing dikontrol antarane syarat desain, kondisi bahan mentah, proses mesin, perawatan panas, grinding, perakitan, lan inspeksi. Sawijining komponèn bisa nyukupi ukuran nominal nanging isih kurang performa yèn kerata, paralelisme, konsentrisitas, atose, utawa finish permukaan ora cocog kanggo aplikasi. Mula, para panuku kudu ngevaluasi syarat manufaktur lan inspeksi bebarengan karo spesifikasi produk.
Kepiye tingkat baja kudu cocog karo fungsi komponen?
Komponen cetakan sing beda ngalami macem-macem bentuk stres mekanik lan nyandhang. Piring gedhe kudu nyedhiyakake dhukungan struktural lan njaga geometri. Pilar pandhuan ngalami kontak geser bola-bali. Pin ejector kena pengaruh tekanan, gesekan, lan gerakan bola-bali. Milih siji materi kanggo saben komponen bakal nglirwakake kahanan operasi sing beda-beda.
Informasi produk diterbitake dening Moldburger Mould Industry Co., Ltd. ngenali sawetara opsi baja kanggo aplikasi jamur-basa, kalebu P20, 4140, H13, stainless steel, lan S7. Katrangan kadhaptar digandhengake P20 karo aplikasi cetakan umum-tujuan lan machinability apik, 4140 karo kekuatan lan kateguhan, H13 karo tahan panas, stainless steel karo resistance karat, lan S7 karo impact resistance. Iki minangka referensi pilihan, dudu jaminan sing bisa diganti. Kelas sing bener gumantung saka komponen, resin, suhu pangolahan, nyandhang sing dikarepake, lan syarat pangopènan.
Contone, P20 bisa uga cocok kanggo akeh piring umum-waé, nalika H13 asring dianggep ngendi panjaluk termal luwih utawa kahanan nyandhang tartamtu mbecikake nggunakake. A bahan stainless bisa uga cocog ing aplikasi ngendi resistance karat penting, nanging bahan pas lan perawatan panas isih perlu konfirmasi. Sing tuku uga kudu mbedakake antarane bahan dasar piring lan bahan sing digunakake kanggo sisipan, unsur panuntun, ejector, lan komponen nyandhang.
Perawatan panas minangka pertimbangan penting liyane. Kekerasan mengaruhi resistensi lekukan lan nyandhang, nanging kekerasan mung ora nggambarake kekerasan, stabilitas dimensi, utawa resistensi kanggo retak. Yen komponèn wis hardened sawise mesin kasar, rencana Manufaktur kudu akun kanggo kemungkinan distorsi lan perlu kanggo mecah Rampung. Kanggo komponen sing mbutuhake cedhak, pamriksa kudu ditindakake sawise tahap mesin lan perawatan panas pungkasan, ora mung sadurunge.
Toleransi dimensi apa sing kudu digatekake?
Ora saben dimensi ing gambar cetakan nduweni fungsi sing padha. Dawa lan jembaré sakabèhé piring bisa uga nduweni toleransi sing relatif amba, nalika bolongan pandhuan, fitur lokasi, kanthong sisipan, lan antarmuka geser mbutuhake kontrol sing luwih cedhak. Rencana inspeksi sing migunani ngenali dimensi kritis-kanggo-fungsi lan nemtokake cara bakal diukur.
Wilayah khas sing mbutuhake perhatian kalebu:
- Plate flatness lan paralelisme:Pengaruh carane jamur nutup lan carane clamping kathah mbagekke tengen Déwan.
- Posisi bolongan guide:Nemtokake hubungan antarane sistem panuntun lan rongga lan piring inti.
- Pilar diameter lan straightness:Ngaruhi pas mlaku, gesekan, lan keselarasan sing bisa diulang.
- Ukuran saku insert:Nemtokake apa rongga lan sisipan inti bisa ditemokake lan ditahan kanthi bener.
- Posisi bolongan ejector lan diameteripun:Ngaruhi gerakan pin lan risiko rubbing utawa kejang.
- Kondisi permukaan pamisah:Ngaruhi penutupan jamur lan risiko lampu kilat sing disebabake kontak utawa karusakan sing ora apik.
- Fitur pemasangan lan lokasi:Kudu cocog karo mesin injeksi lan desain cetakan sing disetujoni.
Kaca cetakan ProSeries nampilake mesin CNC kanggo piring lan komponen lan njlèntrèhaké pendekatan manufaktur sing dimaksudaké kanggo nggayuh alignment lan pas sing akurat. A kaca specification jamur-nggawe kapisah dhaptar sawetara ukuran standar saka 150 mm karo 150 mm kanggo 600 mm karo 600 mm, Rampung lumahing standar Ra 0,4 mikrometer, lan toleransi plus utawa minus 0,01 mm ing dimensi kritis. Angka kasebut kalebu spesifikasi sing diterbitake lan ora bisa ditrapake kanthi otomatis ing saben seri cetakan utawa komponen individu.
Kaca dhasar cetakan injeksi liyane nampilake macem-macem ukuran standar, informasi permukaan permukaan, lan seri model. Amarga kaca produk sing diterbitake bisa njlèntrèhaké konfigurasi sing beda, para panuku kudu njaluk siji gambar gabungan lan lembar spesifikasi kanggo model sing dipilih. Kutipan pungkasan kudu nyatakake toleransi sing ditrapake kanggo saben dimensi kritis, carane kekasaran permukaan diukur, lan apa cathetan inspeksi diwenehake karo pesenan kasebut.
Proses manufaktur lan pamriksa apa sing ndhukung pengulangan?
Kapabilitas mesin cocog mung nalika disambungake menyang dimensi lan fitur sing dibutuhake dening desain cetakan. Penggilingan lan pengeboran CNC digunakake kanggo ngasilake profil piring, bolongan, kanthong, lan fitur pemasangan. Precision grinding bisa nambah flatness, paralelisme, lan kondisi lumahing. Wire EDM bisa digunakake kanggo profil utawa fitur sing angel diprodhuksi dening pemotongan konvensional. Perawatan panas bisa uga dibutuhake kanggo entuk kekerasan sing ditemtokake, dene inspeksi dimensi verifikasi manawa bagean rampung cocog karo gambar kasebut.
Profil perusahaan Moldburger Mould Industry Co., Ltd. nyathet mesin CNC saka Makino, Dawei, lan FANUC, mesin discharge listrik saka Makino lan Sodick, mesin pakan kabel alon, penggiling Okamoto, mesin bubut, lan peralatan ukur koordinat Hexagon. Uga nglaporake tim 30 insinyur desain lan luwih saka 100 personel profesional lan teknis. Sumber daya sing diterbitake iki nuduhake sawetara peralatan lan personel sing diterangake dening perusahaan, dene proses sing digunakake kanggo pesenan individu kudu dikonfirmasi karo rencana manufaktur sing nyata.
Mesin pangukuran koordinat bisa digunakake kanggo mriksa fitur geometris lan mbandhingake posisi sing diukur karo gambar teknik. Kanggo ukuran sing luwih prasaja, alat ukur sing dikalibrasi, mikrometer, pengukur bore, pengukur dhuwur, lan instrumen kekasaran permukaan bisa uga cocog. Cara inspeksi kudu dipilih miturut toleransi lan geometri sing dicenthang. Asil pangukuran mung migunani yen instrumen nduweni resolusi sing cocog, status kalibrasi, lan prosedur pangukuran sing ditemtokake.
Dokumentasi kualitas saenipun kudu kalebu sertifikat materi, laporan kekerasan sing ditemtokake, asil pemeriksaan dimensi kanggo fitur kritis, lan cathetan babagan proses khusus sing dibutuhake ing gambar kasebut. Kanggo pesenan bola-bali, nahan gambar sing disetujoni lan kritéria pamriksa mbantu njaga konsistensi ing antarane batch. Yen komponèn dimaksudaké kanggo ngganti bagean sing wis ana, panuku kudu menehi gambar asli utawa sampel sing wis diverifikasi lan ngenali owah-owahan saka revisi sadurunge.
Kepiye para panuku bisa nyuda resiko sumber lan perakitan?
Tim pengadaan asring mbandhingake komponen cetakan kanthi rega unit lan wektu pangiriman. Faktor kasebut penting, nanging kudu ditaksir babagan kompatibilitas, syarat inspeksi, lan biaya gangguan produksi. Komponen pandhuan murah sing nganggo prematur bisa nyebabake masalah keselarasan, kerja pangopènan, lan bagian cetakan sing ditolak. Komponen sing ditemtokake kanthi bener bisa uga duwe rega tuku sing luwih dhuwur nanging menehi nilai siklus urip sing luwih apik yen nyuda downtime lan frekuensi panggantos.
Sadurunge nggawe pesenan, gunakake titik review teknis ing ngisor iki:
- Konfirmasi jinis cetakan, susunan piring, lan antarmuka mesin.
- Nyedhiyani gambar perakitan cetakan paling anyar sing disetujoni lan gambar komponen.
- Ngenali gelar materi, syarat atose, lan kondisi perawatan panas.
- Nemtokake dimensi kritis, toleransi geometris, lan kekasaran permukaan.
- Konfirmasi manawa komponen kasebut kudu ngetutake DME, HASCO, FUTABA, utawa standar nominasi liyane.
- Priksa interchangeability karo bagean jamur ana lan komponen panggantos dimaksudaké.
- Setuju karo dokumen inspeksi, kemasan, identifikasi, lan syarat traceability.
- Deleng jadwal pangiriman sing ana hubungane karo mesin, perawatan panas, penggilingan, lan pemeriksaan pungkasan.
Informasi dhasar cetakan injeksi diterbitake dening referensi supplier DME, HASCO, lan kompatibilitas FUTABA. Para panuku isih kudu ngenali seri standar lan dimensi sing dibutuhake. Tembung "standar internasional" ora cukup dhewe amarga sistem sing beda-beda bisa nggunakake dimensi, pas, lan konvensi komponen sing beda. Dokumen tuku teknis kita kudu nemtokake standar, nomer bagean, lan revisi ing ngendi wae dibutuhake.
Kanggo proyek khusus, Moldburger Mould Industry Co., Ltd. bisa dievaluasi babagan kemampuan kanggo mriksa gambar, nggawe konfigurasi piring lan komponen sing dibutuhake, lan menehi informasi kualitas sing cocog. Koordinasi pabrik kita kudu fokus kanggo ngrampungake pitakonan teknis sadurunge produksi, utamane yen pesenan kalebu dimensi sing ora standar utawa komponen pengganti. Proses persetujuan sing jelas mbantu nyegah revisi sing bisa dihindari sawise mesin diwiwiti.
Kesimpulan
Cetakan injeksi presisi gumantung ing basis cetakan sing stabil lan komponen standar sing terkoordinasi. Piring clamping, rongga lan piring inti, piring dhukungan, blok spacer, lan omah ejector nyedhiyakake pondasi struktural. Pilar tuntunan, bushings, pin ejector, lengen klambi, pin bali, dering lokasi, bushing sprue, lan komponen nyandhang ndhukung gerakan akurat lan release bagean dipercaya. Pilihan material, kontrol dimensi, kompatibilitas mesin, lan cathetan inspeksi nemtokake manawa komponen kasebut bisa digunakake kaya sing dikarepake.
Moldburger Mould Industry Co., Ltd.nawakake solusi basis cetakan lan komponen standar sing didhukung dening spesifikasi materi sing diterbitake, sumber mesin, lan peralatan inspeksi. Yen sampeyan ngembangake cetakan injeksi anyar utawa sumber komponen pengganti, kirimake gambar, syarat materi, rincian mesin, lan kahanan produksi sing dikarepake tim kita. Nyuwun review teknis lan kutipan kanggo ngenali konfigurasi sing cocog kanggo proyek perkakas sampeyan.
Pitakonan sing Sering Ditakoni
P: Apa bedane ing basis cetakan lan komponen cetakan standar?
A: Dasar cetakan yaiku perakitan struktural saka piring lan unsur pendukung sing nahan rongga, inti, sistem panuntun, lan mekanisme ejeksi. Komponen cetakan standar yaiku bagean fungsional sing dipasang ing njero utawa ing sekitar perakitan kasebut, kayata pilar pandhuan, bushings guide, pin ejector, lengen ejector, pin bali, cincin lokasi, lan bushing sprue. Basis cetakan nyedhiyakake dhukungan struktural, dene komponen standar ngontrol keselarasan, gerakan, posisi, lan rilis bagean. Loro-lorone kudu kasebut bebarengan kanggo entuk operasi jamur dipercaya.
P: Baja apa sing umum digunakake kanggo basis cetakan injeksi presisi?
A: P20 lan 1.2311 wis hardened baja sing umum digunakake kanggo umum-waé jamur-basa piring amarga padha kurban kombinasi praktis saka machinability lan kinerja mechanical. Gelar liyane bisa dipilih miturut aplikasi. Contone, 4140 digandhengake karo kekuatan lan kateguhan, H13 karo tahan panas, stainless steel karo resistance karat, lan S7 karo impact resistance. Pilihan pungkasan kudu nimbang struktur cetakan, resin, suhu operasi, kondisi nyandhang, kekerasan sing dibutuhake, lan dokumentasi materi pemasok.
P: Napa pilar pandhuan lan bushing penting ing akurasi cetakan injeksi?
A: Pandhuan pilar lan bushings ngontrol posisi relatif saka loro halves jamur minangka jamur mbukak lan nutup. Komponen sing cocog kanthi bener mbantu rongga lan inti ketemu ing posisi sing dituju, nyuda gerakan sing ora dikarepake lan nglindhungi permukaan pamisah. Dhiameter, straightness, pas, atose, permukaan finish, lan syarat lubrication kabeh mengaruhi kinerja. Reresik sing berlebihan bisa nyebabake misalignment, dene pas sing kenceng bisa nyebabake gesekan, skor, utawa kejang nalika operasi bola-bali.
P: Kepiye carane milih pin ejector kanggo cetakan injeksi plastik?
A: Pin ejector kudu dipilih miturut geometri bagean sing dicetak, ketebalan tembok, penyusutan materi, konsep, lan resistensi ejeksi sing dikarepake. Posisi kontak kasebut kudu nyebarake gaya rilis tanpa nyebabake tandha sing katon utawa distorsi bagean. diameteripun pin, dawa, gaya sirah, tip geometri, atose, lan pas ing piring ejector kudu dicenthang marang gambar cetakan. Ejector lengen klambi bisa luwih cocok watara panggedhe silinder utawa pin inti ngendi lumahing kontak lingkungan perlu.
P: Informasi apa sing kudu diwenehake para panuku nalika pesen basis cetakan sing disesuaikan?
A: Para panuku kudu nyedhiyakake gambar perakitan cetakan paling anyar, dimensi piring, model mesin, jarak tie-bar, rincian platen, lokasi cincin lan syarat pemasangan, antarmuka ejector, susunan rongga, jinis resin, lan kahanan produksi sing dikarepake. Pesenan kasebut uga kudu nemtokake tingkat materi, kekerasan, toleransi kritis, permukaan permukaan, standar sing ditrapake, lan dokumen pamriksa sing dibutuhake. Nyedhiyakake informasi iki sadurunge kutipan mbantu pabrikan netepake kompatibilitas, ngenali syarat mesin khusus, lan nyuda risiko masalah dimensi utawa perakitan.