- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
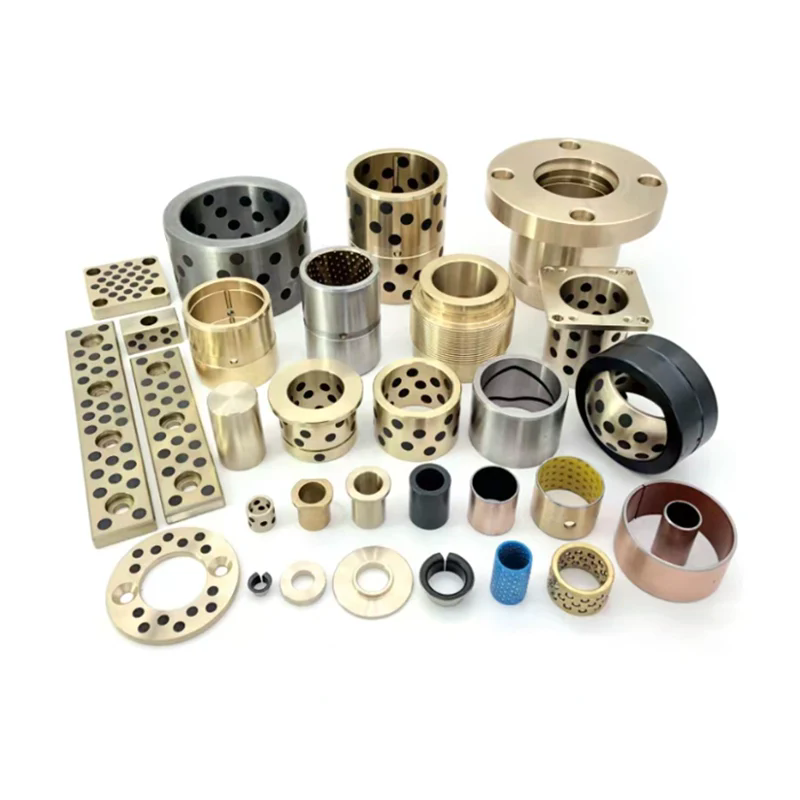
Kepiye Beda Moldbase lan Konfigurasi Bagean Standar mengaruhi Majelis Mold?
Loro cetakan bisa nggunakake desain rongga padha lan proses ngecor padha, nanging siji nglumpuk ing patang dina lan liyane njupuk telung minggu. Bentenipun asring ora karya growong. Iku ingMoldbase lan Standard Partkonfigurasi. Moldbase nemtokake tumpukan piring, tata letak pilar pandhuan, sistem ejector, mekanisme bali, lan antarmuka pemasangan. Bagéan standar nemtokake cara unsur-unsur kasebut disambungake, carane diatur, lan carane gampang diganti. Nalika konfigurasi iki dipilih tanpa preduli kanggo Déwan, mbangun jamur nglampahi wektu reworking kanthong, shimming piring, aligning piring ejector, lan mbenerake antarmuka mismatched. Nalika lagi dipilih karo Déwan ing atine, jamur dadi bebarengan ing urutan katebak, pangaturan minimal, lan akses pangopènan langsung.
Pandhuan iki ditulis kanggo tim pengadaan sing tuku Moldbase lan Standard Part set kanggo perakitan cetakan. Iki nerangake carane konfigurasi beda mengaruhi urutan perakitan, tumpukan toleransi, wektu pangaturan, lan akses pangopènan. Saben bagean nyedhaki subyek saka sudhut sing beda: pancasan sing pasukan moldbase, wektu sing toleransi bagean standar migunakaken, antarmuka sing nggawe resiko paling dhuwur, cara bahan lan kekandelan piring mengaruhi alignment, lan pitakonan panuku kudu takon supplier sadurunge manggonke pesenan. Isi kasebut kanggo mbantu para panuku nemtokake konfigurasi sing nyuda resiko perakitan tinimbang ditransfer menyang tukang cetakan. Pabrik kita ing Moldburger Mould Industry Co., Ltd. nyuplai set Moldbase lan Part Standar kanggo perakitan cetakan, lan pandhuan ing ngisor iki nggambarake masalah perakitan sing kita deleng ing karya kasebut.
Daftar Isi
- 1. Apa Keputusan Apa Pasukan Konfigurasi Moldbase Sajrone Majelis?
- 2. Kepiye Toleransi Bagian Standar Ngaruhi Wektu Majelis lan Ngolah Ulang?
- 3. Antarmuka Bagian Standar sing Nggawe Resiko Majelis Paling Tinggi?
- 4. Kepiye Bahan Moldbase lan Kekandelan Plat Ngaruhi Keselarasan lan Stabilitas?
- 5. Kepiye Para Pembeli Mbandhingake Moldbase lan Pemasok Part Standar kanggo Kesiapan Majelis?
- 6. Kesimpulan
- 7. Pitakonan sing Sering Ditakoni (FAQ)
1. Apa Keputusan Apa Pasukan Konfigurasi Moldbase Sajrone Majelis?
Konfigurasi Moldbase lan Standard Part meksa urutan keputusan perakitan sadurunge piring pisanan diselehake ing bangku. Kaputusan paling dhasar yaiku jinis moldbase: rong piring, telung piring, utawa tumpukan non-standar. A moldbase rong piring paling gampang kanggo ngumpul amarga tumpukan piring cendhak lan tata letak tugu guide langsung. A moldbase telung piring nambah piring runner lan antarmuka bukaan kapindho, kang tegese liyane guide pilar, spring bali liyane, lan hubungan wektu luwih Komplek antarane piring. Tumpukan non-standar bisa nampung sistem runner khusus utawa tumindak sisih, nanging uga mbutuhake piring adat lan antarmuka bagean standar adat sing nambah wektu Déwan.
Kaputusan kapindho yaiku tata letak piring. Piring A, piring B, piring ejektor, lan piring mburi kudu ukuran rongga lan sistem ejektor. Yen area piring ejector cilik banget kanggo jumlah pin ejector, pin kudu dipindhah utawa piring ejector kudu diganti. Yen jarak pilar pandhuan sempit banget kanggo tata letak rongga, cetakan kudu didesain ulang. Tabel ing ngisor iki maps pilihan konfigurasi moldbase utama kanggo jalaran Déwan sing.
| Pilihan Konfigurasi | Konsekuensi Majelis | Pitakonan Pengadaan |
| Loro-piring mungsuh telung piring | Telu-piring nambah piring runner lan antarmuka guide tambahan | Apa sistem runner dikonfirmasi sadurunge moldbase wis dhawuh? |
| Tumpukan standar mungsuh non-standar | Non-standar mbutuhake piring khusus lan pas bagean khusus | Apa piring adat dimensioned lan toleransi? |
| Pandhuan tata letak pilar | Nemtokake alignment plate lan urutan perakitan | Apa tata letak kompatibel karo tata letak rongga lan ejector? |
| Ukuran plat ejector | Nemtokake jumlah pin ejector lan panggonan | Apa pola ejector ditetepake sadurunge piring dipesen? |
| Tatanan spring bali | Nemtokake piring bali lan safety | Apa kanthong spring lan preload ditemtokake? |
| Antarmuka pemasangan | Nemtokake pas karo platen mesin ngecor | Apa ring panggonan lan pola slot clamp dikonfirmasi? |
Kaputusan katelu yaiku sistem ejector. Plat ejector, pin ejector, pin bali, lan spring kudu dipilih minangka set. Sawijining set sing ora cocog ngasilake ikatan, ejeksi sing ora rata, utawa nyandhang prematur. Kaputusan kaping papat yaiku sirkuit banyu lan udara. Lokasi saluran banyu lan saluran udara kudu direncanakake sadurunge piring dibor. A owah-owahan pungkasan kanggo tata cooling bisa mbutuhake panggantos plate, kang telat kabeh Déwan. Kaputusan kaping lima yaiku pengaturan angkat lan penanganan. Moldbase gedhe tanpa titik angkat sing bener angel dirakit kanthi aman lan mbutuhake owah-owahan rigging sing nambah wektu.
Tim teknik kita ing Moldburger Mould Industry Co., Ltd. makarya karo para panuku kanggo ngunci keputusan kasebut sadurunge pesenan Moldbase lan Standard Part dirilis. Kita mriksa tata letak piring, jarak pilar pandhuan, pola ejector, lan antarmuka sing dipasang ing desain rongga lan antarmuka mesin. Tujuane kanggo nyegah kahanan nalika moldbase teka lan tim perakitan nemokake yen piring ejector ora bisa nampung pola pin sing dibutuhake. Tinjauan singkat sadurunge pesenan luwih murah tinimbang ngganti piring sawise pesenan.
2. Kepiye Toleransi Bagian Standar Ngaruhi Wektu Majelis lan Ngolah Ulang?
Toleransi bagean standar mengaruhi wektu perakitan amarga saben antarmuka antarane bagean standar lan moldbase utawa ing antarane rong bagean standar mbutuhake pas. Pilar tuntunan sing rada gedhe ora bakal mlebu ing busing panuntun tanpa kekuwatan. Pin bali sing rada kurang ukurane ora bakal nyekel piring ejector ing posisi sing bener. Pin ejector sing rada dawa bakal menehi tandha bagean utawa preload plate ejector. Tim perakitan nglampahi wektu kanggo ngukur, reaming, shimming, utawa ngganti bagean kanggo entuk pas sing dibutuhake. Tabel ing ngisor iki ngilangi wektu perakitan sing biasane digunakake kanggo toleransi bagean standar ing cetakan ukuran medium.
| Kegiatan Majelis | Wektu Khas | Penyebab Utama Tundha | Konfigurasi Lever |
| Pandhuan pilar lan busing pas | 2 nganti 6 jam | Misalignment utawa toleransi mismatch | Nemtokake set sing cocog lan tuntunan tata letak pilar |
| Ejector plate alignment | 3 nganti 8 jam | Pin bali pas lan paralelisme piring | Nemtokake kekandelan piring ejector lan pas pin |
| Ejector pin imbuhan dawa | 2 nganti 6 jam | Variasi dawa pin lan toleransi tumpukan piring | Nemtokake toleransi dawa pin lan tunjangan grind |
| Kanthong spring lan preload | 1 nganti 4 jam | Kanthong ambane lan spring free dawa | Nemtokake kanthong spring lan kelas spring |
| Nemokake ring lan sprue bushing | 1 nganti 3 jam | Concentricity lan antarmuka mesin | Konfirmasi antarmuka mesin sadurunge pesenan |
| Fitting banyu lan hawa | 2 nganti 5 jam | Utas pas lan lokasi port | Nemtokake standar port lan jinis pas |
Pecah wektu nuduhake yen kegiatan sing ana gandhengane karo toleransi ora sepele. Ing cetakan ukuran medium, bisa nganti 11 nganti 32 jam wektu perakitan. Yen bagean ora cocog, wektu bisa tikel kaping pindho amarga tim kudu mbongkar, ngukur, ngurutake panggantos, lan dipasang maneh. Kaputusan pengadaan sing nyuda wektu iki ora mung kanggo tuku toleransi sing luwih kenceng. Iku kanggo tuku pesawat dicocogaké saka supplier sing kontrol toleransi tengen kabeh Déwan. Pilar pandhuan sing ana ing toleransi nanging ora cocog karo bushing isih dadi masalah. A set sing cocog ngilangake mismatch ing antarmuka.
Pabrik kita ingMoldburger Mould Industry Co., Ltd. Penyetor Moldbase lan Standard Part mranata karo dicocogake guide pilar lan bushing pasangan, kontrol kekandelan piring ejector, lan nyathet toleransi dawa pin. Kita uga nyedhiyakake gambar perakitan kanthi pas sing dikarepake lan tunjangan pangaturan. Tujuane kanggo nyuda wektu nyoba lan kesalahan sing bakal ditindakake dening tim perakitan ing bangku. Nalika bagean teka cocog, urutan perakitan dadi urutan verifikasi tinimbang urutan koreksi.
Kanggo panuku, langkah praktis yaiku nyakup syarat pas ing pesenan tuku. Nyatakake pilar pandhuan lan pas bushing, paralelisme piring ejector, toleransi dawa pin ejector, lan dimensi saku spring. Supplier sing bisa ngonfirmasi syarat kasebut kanthi nulis yaiku pemasok sing ngerti perakitan. Supplier sing mung menehi nomer katalog yaiku supplier sing pas karo tim perakitan.
3. Antarmuka Bagian Standar sing Nggawe Resiko Majelis Paling Tinggi?
Ora saben antarmuka bagean standar nggawa risiko perakitan sing padha. Sawetara antarmuka bisa ngapura, lan sawetara ora ngapura. Antarmuka unforgiving sing gedhe-gedhe ngendi kesalahan cilik mrodhuksi konsekuensi gedhe: tugu guide lan antarmuka bushing, piring ejector lan antarmuka pin bali, bushing sprue lan locating antarmuka ring, lan antarmuka piring geser lan nyandhang. Antarmuka iki nemtokake keselarasan, ejeksi, pas mesin, lan fungsi aksi sisih. Tabel ing ngisor iki presents matriks resiko kanggo antarmuka utama ing Moldbase lan Standard Part Déwan.
| Antarmuka | Resiko Majelis | Akibat Gagal | Mitigasi |
| Pandhuan pilar lan bushing | dhuwur | Plat misalignment, galling, karusakan jamur | Set sing cocog, kontrol sing pas, pelumasan sing tepat |
| Plat ejector lan pin bali | dhuwur | Ejector plate naleni, bali ora lengkap | Kontrol pin pas lan paralelisme piring |
| Sprue bushing lan locating ring | Sedheng nganti dhuwur | Antarmuka mesin ora cocog, bocor | Konfirmasi antarmuka mesin sadurunge pesenan |
| Geser lan nyandhang piring | dhuwur | Geser naleni, kualitas bagian sing ora apik | Kekandelan piring nganggo kontrol lan preload |
| Pin ejector lan sisipan rongga | Sedheng | Pin tandha, pin rusak | Toleransi dawa pin lan pas bolongan |
| Kanthong spring lan spring | Kurang nganti medium | Spring kesel, bali gagal | Kanthong ambane lan kontrol kelas spring |
Pilar pandhuan lan antarmuka bushing minangka resiko paling dhuwur amarga ngontrol keselarasan kabeh tumpukan piring. Yen pilar panuntun ora sejajar utawa bushing ora konsentris, piring kasebut bakal diikat. Tim perakitan bakal nyoba mbenerake masalah kasebut kanthi reaming bushings utawa shimming piring, nanging koreksi kasebut bisa uga ora ngrampungake sababe. Mitigasi sing bener yaiku nemtokake pilar pandhuan sing cocog lan pesawat bushing lan konfirmasi tata letak pilar pandhuan marang tumpukan piring. Piring ejector lan antarmuka pin bali minangka risiko paling dhuwur kaloro amarga ngontrol gerakan piring ejector. Pin bali sing kenceng banget bakal ngiket piring kasebut, lan pin bali sing longgar bakal ngidini piring miring. Mitigasi kasebut kanggo nemtokake pas pin lan paralelisme piring bebarengan.
Pabrik kita ing Moldburger Mould Industry Co., Ltd. nganggep antarmuka berisiko tinggi iki minangka karakteristik sing dikontrol ing pasokan Moldbase lan Bagian Standar. Kita nyedhiyakake data pas, data paralelisme, lan gambar antarmuka kanthi kiriman. Kita uga mriksa antarmuka mesin karo panuku sadurunge pesenan dirilis. Tujuane kanggo nggawe antarmuka beresiko dhuwur bisa diverifikasi ing perakitan tinimbang bisa ditemokake nalika nyoba.
Kanggo panuku, matriks resiko minangka alat kanggo prioritizing syarat pesenan tuku. Antarmuka sing beresiko dhuwur kudu nduweni syarat lan toleransi sing jelas ing urutan kasebut. Antarmuka kanthi resiko medium kudu duwe data inspeksi. Antarmuka sing beresiko rendah bisa ditutupi dening sistem kualitas standar supplier. Pendekatan berjenjang iki fokus ing upaya pengadaan sing nduwe pengaruh paling gedhe ing perakitan.
4. Kepiye Bahan Moldbase lan Kekandelan Plat Ngaruhi Keselarasan lan Stabilitas?
Bahan Moldbase lan kekandelan piring mengaruhi keselarasan lan stabilitas amarga nemtokake cara tumpukan piring tumindak ing beban lan suhu. A piring lancip deflects luwih saka piring nglukis ing pasukan clamping padha. Materi kanthi koefisien ekspansi termal sing dhuwur ngganti ukuran luwih saka materi sing koefisien kurang. A materi karo atose kurang nyandhang luwih cepet ing tugu guide lan antarmuka bushing. Efek kasebut nglumpukake liwat tumpukan lan katon minangka kesalahan keselarasan ing rongga. Tabel ing ngisor iki mbandhingake bahan moldbase umum lan pengaruhe ing perakitan.
| Bahan | Kekandelan piring khas | Alignment lan Stabilitas Efek | Pertimbangan Majelis |
| P20 baja pra-hardened | 25 kanggo 80 mm | Stabilitas apik, tahan nyandhang moderat | Pilihan standar kanggo cetakan umum |
| 718H baja pra-hardened | 30 nganti 100 mm | Polishability lan stabilitas sing luwih apik | Cocog kanggo cetakan gedhe |
| Baja karbon S50C | 20 nganti 60 mm | Kekerasan sing luwih murah, nyandhang sing luwih dhuwur ing antarmuka pandhuan | Gunakake kanggo cetakan volume cilik |
| Paduan aluminium | 20 nganti 50 mm | Ekspansi termal sing dhuwur, kaku sing luwih murah | Gunakake kanggo prototipe utawa cetakan volume cilik |
Kekandelan piring ora mung masalah kekuatan. Iku masalah tumpukan toleransi. Dhuwur tumpukan total nemtokake dhuwur tutup saka cetakan lan pas karo mesin. Yen piring A utawa piring B luwih kenthel tinimbang standar, piring ejector lan piring mburi kudu disetel kanggo njaga dhuwur tumpukan. Yen piring ejector luwih tipis tinimbang standar, dawa pin ejector kudu diatur. Pangaturan iki ora angel, nanging nambah wektu perakitan lan menehi kesempatan kanggo kesalahan. A konfigurasi moldbase sing nggunakake kekandelan piring standar nyuda beban imbuhan.
Pilihan materi uga mengaruhi prilaku termal. Ing cetakan sing mlaku ing suhu dhuwur, tumpukan piring ngembang. Yen pilar pandhuan lan bushings digawe saka bahan kanthi koefisien ekspansi sing beda-beda, owah-owahan pas karo suhu. Pas sing bener ing suhu kamar bisa uga nyenyet utawa longgar ing suhu operasi. Tim perakitan kudu nyathet efek kasebut nalika milih pilar pandhuan lan reresik bushing. Tim teknik kita ing Moldburger mriksa suhu operasi lan kombinasi materi nalika nyedhiyakake set Moldbase lan Standard Part. Kita menehi saran babagan reresik pilar pandhuan lan materi piring sing bakal njaga keselarasan ing suhu operasi.
Kanggo panuku, spesifikasi materi lan kekandelan kudu diikat karo kondisi operasi cetakan. A standar moldbase P20 cukup kanggo akeh cetakan suhu kamar. Cetakan suhu dhuwur utawa cetakan gedhe mbutuhake bahan sing beda lan ketebalan piring sing beda. Supplier kudu bisa nerangake apa konfigurasi ngajokaken cocok kanggo aplikasi, ora mung kurban standar katalog.
5. Kepiye Para Pembeli Mbandhingake Moldbase lan Pemasok Part Standar kanggo Kesiapan Majelis?
Para panuku kudu mbandhingake panyedhiya kanggo kesiapan perakitan kanthi ngevaluasi kemampuan panyedhiya kanggo ngirim set sing cocog, didokumentasikan, lan siap perakitan tinimbang koleksi bagean katalog. Evaluasi kasebut kudu nyakup dhukungan teknik pemasok, kontrol toleransi, dokumentasi, lan linuwih pangiriman. Tabel ing ngisor iki nyedhiyakake kerangka perbandingan supplier.
| Area Evaluasi | Apa Takon | Tanggapan Supplier Kuwat | Tanggapan Supplier Lemah |
| Dhukungan engineering | Apa sampeyan bisa mriksa tata letak piring lan pola ejector sadurunge pesenan? | Nyedhiyakake review lan gambar sing ditandhani | Mung kuotasi nomer katalog |
| Kontrol toleransi | Apa tugu pandhuan lan toleransi piring ejector? | Nyedhiyakake data set sing cocog lan watesan pamriksa | Nuduhake toleransi katalog umum |
| Dokumentasi | Apa gambar perakitan lan data pas sing kalebu? | Nyedhiyakake drawing perakitan lan meja pas | Nyedhiyakake mung dhaftar packing |
| Konfirmasi antarmuka | Kepiye sampeyan konfirmasi antarmuka mesin? | Panjaluk data platen mesin lan konfirmasi | Nganggep antarmuka standar |
| Pangiriman linuwih | Apa wektu timbal kanggo set lengkap? | Nyedhiyakake jadwal karo piring lan kasedhiyan bagean | Quotes mung moldbase, ora bagean standar |
Tanggepan pemasok sing paling kuat yaiku kalebu review teknik sadurunge pesenan. A review saka tata piring marang pola ejector, jarak pilar guide marang tata rongga, lan antarmuka mesin marang ring panggonan iku cilik efforts sing ngalangi masalah Déwan gedhe. Supplier sing nawakake review iki minangka supplier sing ngerti proses perakitan. Supplier sing mung ngutip nomer katalog yaiku pemasok sing adol bagean, dudu kesiapan perakitan.
Pabrik kita ing Moldburger Mould Industry Co., Ltd. nyedhiyakake review teknik iki minangka bagean saka pasokan Moldbase lan Bagian Standar. Kita mriksa gambar kasebut, konfirmasi antarmuka, lan nyedhiyakake gambar perakitan kanthi data sing pas. Kita uga konfirmasi kasedhiyan bagean standar karo moldbase supaya pesawat lengkap teka bebarengan. Tujuane kanggo menehi panuku pesawat sing siap dirakit, dudu pesawat sing mbutuhake urutan kapindho kanggo ngrampungake mbangun. Yen sampeyan mbandhingake supplier kanggo proyek perakitan cetakan, hubungi tim kita kanggo ngrembug kesiapan perakitan konfigurasi Moldbase lan Part Standar.
6. Kesimpulan
Beda Moldbase lan Standard Part konfigurasi mengaruhi perakitan jamur liwat pancasan tumpukan piring, toleransi ing antarmuka bagean standar, tingkat resiko saka antarmuka mbukak dhuwur, lan pilihan materi lan kekandelan sing nemtokake alignment lan stabilitas. Konfigurasi sing dipilih kanthi nimbang perakitan nyuda wektu sing digunakake kanggo fitting, shimming, lan rework. Konfigurasi sing dipilih tanpa pertimbangan kasebut nransfer risiko perakitan menyang pembangun cetakan. Kanggo tim pengadaan, kuncine yaiku nemtokake konfigurasi marang urutan perakitan, mbutuhake set sing cocog lan data sing cocog, lan milih supplier sing mriksa antarmuka sadurunge pesenan diluncurake. Pabrik kita ing Moldburger Mould Industry Co., Ltd. nyedhiyakake set Moldbase lan Standard Part kanthi review teknik, toleransi sing cocog, lan dokumentasi perakitan. Yen sampeyan ngrancang proyek perakitan cetakan, hubungi tim kita kanggo mriksa konfigurasi sampeyan sadurunge pesenan dilebokake.
7. Pitakonan sing Sering Ditakoni (FAQ)
Pitakonan 1: Kepiye pilihan antarane rong piring lan cetakan telung piring mengaruhi wektu perakitan?
Jawaban: A moldbase telung piring nambah piring runner lan antarmuka guide kapindho, kang nambah nomer piring kanggo kempal lan nomer bagean standar pas. Wektu perakitan biasane luwih dawa tinimbang moldbase rong piring amarga piring tambahan kudu didadekake siji karo pilar pandhuan lan sistem bali. Pilihan kudu digawe sadurunge moldbase wis dhawuh, adhedhasar syarat sistem runner.
Pitakonan 2: Apa toleransi bagean standar luwih penting tinimbang toleransi piring moldbase ing sawetara rakitan?
Wangsulan: Bab ingkang standar mbentuk antarmuka sing ngontrol gerakan lan alignment. Pilar pandhuan sing ora cocog karo bushing, utawa pin bali sing ora cocog karo piring ejector, bakal nyebabake naleni sanajan piring kasebut ana ing toleransi. Mulane, toleransi bagean standar kritis kanggo pas perakitan, lan kudu kasebut minangka set sing cocog tinimbang minangka item katalog individu.
Pitakonan 3: Apa antarmuka paling beresiko ing moldbase lan perakitan part standar?
Wangsulan: Bab ingkang utama saka tugu guide lan antarmuka bushing punika antarmuka paling beresiko amarga kontrol alignment saka kabeh tumpukan piring. Yen pilar ora podo karo utawa bushings ora concentric, piring bakal ikatan. Resiko paling dhuwur kaloro yaiku piring ejector lan antarmuka pin bali, sing ngontrol gerakan piring ejector. Loro-lorone antarmuka kudu nduweni syarat pas sing jelas ing pesenan tuku.
Pitakonan 4: Kepiye kekandelan piring mengaruhi perakitan cetakan?
Jawaban: Kekandelan Plate mengaruhi dhuwur tumpukan total, dhuwur mati saka jamur, lan pas karo mesin. Yen piring luwih kenthel utawa luwih tipis tinimbang standar, piring jejer lan dawa pin ejector kudu disetel kanggo njaga dhuwur tumpukan lan fungsi ejector. A konfigurasi sing nggunakake kekandelan piring standar nyuda beban imbuhan sak Déwan.
Pitakonan 5: Dokumentasi apa sing kudu diwenehake supplier karo set Moldbase lan Standard Part?
Wangsulan: Supplier kudu nyedhiyakake gambar perakitan kanthi tumpukan piring, tata letak pilar pandhuan, pola ejector, antarmuka mesin, lan data sing pas kanggo antarmuka beresiko dhuwur. Dokumentasi uga kudu kalebu data inspeksi kanggo pilar pandhuan sing cocog lan set bushing lan paralelisme piring ejector. Dokumentasi iki ngidini tim perakitan kanggo verifikasi pas tinimbang nemokake nalika perakitan.
Hubungi Moldburger Mould Industry Co., Ltd. dina ikikanggo ngrembug konfigurasi Moldbase lan Part Standar lan njaluk review kesiapan perakitan sadurunge mbangun cetakan sabanjure.